Faktor Penentu Keberhasilan Flange Management dalam Menjaga Integritas Sambungan Industri
Faktor penentu keberhasilan flange management meliputi ketepatan identifikasi flange joint, kesesuaian material gasket dan baut, kondisi permukaan flange, prosedur pengencangan, kompetensi personel, serta dokumentasi pekerjaan. Seluruh faktor tersebut harus dikendalikan untuk menjaga integritas sambungan dan meminimalkan potensi kebocoran.
Dalam industri minyak dan gas, refinery, petrokimia, dan heavy industry, sambungan flange merupakan salah satu komponen penting dalam sistem perpipaan dan peralatan bertekanan. Kegagalan pada satu sambungan dapat menyebabkan kebocoran fluida, gangguan produksi, paparan bahan berbahaya, hingga penghentian operasi.
Oleh karena itu, flange management tidak cukup hanya dilakukan dengan mengencangkan baut sampai terasa kuat. Dibutuhkan pendekatan sistematis yang mencakup perencanaan, pemeriksaan, pelaksanaan bolting, pengendalian kualitas, dan pencatatan hasil pekerjaan.
1. Memahami Flange Management dan Pengaruhnya terhadap Integritas Sambungan
Flange management adalah proses pengendalian teknis terhadap sambungan flange, mulai dari identifikasi dan pemeriksaan kondisi awal hingga pemasangan gasket, pengencangan baut, inspeksi, serta dokumentasi akhir.
Tujuan utamanya adalah memastikan setiap flange joint dirakit sesuai persyaratan desain, spesifikasi material, dan prosedur pekerjaan yang berlaku.
Dalam praktik industri, flange management memiliki beberapa fungsi penting:
-
Menjaga kemampuan sambungan dalam menahan tekanan dan temperatur operasi sesuai desain.
-
Mengendalikan distribusi beban baut agar gasket mendapatkan kompresi yang sesuai.
-
Mengurangi kemungkinan kebocoran akibat kesalahan pemasangan.
-
Memastikan setiap tahapan pekerjaan dapat ditelusuri.
-
Mendukung pengendalian risiko selama maintenance dan turnaround.
-
Menyediakan rekam pekerjaan untuk inspeksi dan evaluasi berikutnya.
Flange joint integrity merupakan kondisi ketika sambungan flange mampu mempertahankan fungsi penyekatannya sesuai persyaratan desain dan kondisi operasional yang ditentukan.
Integritas tersebut dipengaruhi oleh interaksi antara flange, gasket, baut, mur, kondisi permukaan, metode perakitan, dan beban selama operasi.
Dengan demikian, keberhasilan flange management harus dinilai dari keseluruhan kualitas sambungan, bukan hanya dari hasil pengencangan baut.
2. Kondisi Permukaan Flange dan Keselarasan Sambungan
Kondisi permukaan flange merupakan faktor awal yang sangat menentukan kualitas sealing. Permukaan yang mengalami kerusakan dapat menghambat gasket membentuk kontak penyekatan secara merata.
Beberapa kondisi yang perlu diperiksa sebelum pemasangan meliputi:
-
Goresan yang melintasi area kontak gasket.
-
Korosi dan pitting pada flange face.
-
Kerusakan mekanis akibat pembongkaran sebelumnya.
-
Kontaminasi minyak, debu, karat, atau material asing.
-
Ketidakrataan atau perubahan kondisi permukaan.
-
Ketidaksejajaran antara dua flange yang akan disambungkan.
Pengaruh flange alignment terhadap sealing
Flange yang tidak sejajar dapat menghasilkan distribusi beban gasket yang tidak merata. Ketika baut dikencangkan, sebagian area gasket mungkin menerima tekanan lebih besar dibandingkan area lainnya.
Kondisi tersebut dapat meningkatkan kemungkinan kebocoran, deformasi komponen, atau kesulitan mencapai kondisi penyekatan yang diharapkan.
Pemeriksaan alignment sebaiknya dilakukan sebelum proses final tightening. Pemeriksaan mencakup kesesuaian posisi, kesejajaran permukaan, dan kondisi celah sambungan berdasarkan persyaratan proyek.
Apabila ditemukan ketidaksesuaian, jangan menggunakan gaya pengencangan baut untuk memaksa flange yang mengalami misalignment agar menyatu.
Penyebab ketidaksejajaran harus dievaluasi terlebih dahulu. Tindakan koreksi dapat melibatkan pemeriksaan support pipa, kondisi peralatan, atau kebutuhan pekerjaan machining apabila kerusakan permukaan menjadi penyebabnya.
3. Ketepatan Pemilihan Gasket dan Material Bolting
Pemilihan gasket dan material bolting merupakan bagian penting dari pengendalian flange joint integrity.
Kedua komponen tersebut harus sesuai dengan spesifikasi sambungan dan kondisi pelayanan. Penggunaan material yang tidak sesuai dapat menyebabkan kegagalan sealing meskipun proses pengencangan telah dilakukan dengan benar.
A. Pemilihan gasket
Gasket berfungsi membentuk penghalang terhadap kebocoran dengan memanfaatkan gaya kompresi dari sambungan flange.
Beberapa jenis gasket yang umum digunakan dalam industri antara lain:
|
Jenis gasket |
Karakteristik dan penggunaan |
|---|---|
|
Spiral Wound Gasket |
Konstruksi lilitan logam dan material pengisi untuk berbagai aplikasi sambungan flange sesuai spesifikasinya. |
|
Ring Type Joint (RTJ) |
Menggunakan ring metal yang dipasang pada groove flange yang sesuai. |
|
Sheet Gasket |
Dibuat dari material lembaran dengan karakteristik yang disesuaikan terhadap kondisi layanan. |
|
Kammprofile Gasket |
Menggunakan inti logam berprofil dengan lapisan sealing sesuai desain. |
Pemilihan gasket perlu mempertimbangkan:
-
Tekanan dan temperatur desain maupun kondisi operasi.
-
Kompatibilitas material dengan fluida proses.
-
Jenis dan dimensi flange.
-
Kondisi permukaan flange face.
-
Persyaratan line class dan spesifikasi proyek.
-
Rekomendasi produsen gasket.
Gasket tidak boleh dipilih hanya berdasarkan kesamaan ukuran atau ketersediaan material di lapangan.
B. Pemeriksaan baut dan mur
Komponen bolting harus diperiksa untuk memastikan kesesuaiannya dengan spesifikasi sambungan.
Hal yang perlu diperhatikan meliputi:
-
Material grade baut dan mur.
-
Diameter dan panjang stud bolt.
-
Kondisi ulir.
-
Kerusakan akibat korosi atau deformasi.
-
Kesesuaian pelumas dengan prosedur pekerjaan.
-
Kondisi permukaan kontak mur dan komponen terkait.
Penggunaan kembali baut atau mur harus mengikuti ketentuan proyek dan evaluasi kondisi aktual. Komponen yang mengalami kerusakan tidak boleh dipaksakan untuk digunakan kembali.
4. Penerapan Tightening Sequence Baut yang Tepat
Tightening sequence baut merupakan urutan pengencangan baut yang dirancang untuk menghasilkan distribusi beban lebih merata pada sambungan flange.
Kesalahan dalam urutan pengencangan dapat menyebabkan gasket terkompresi secara tidak merata, flange mengalami distorsi, atau sebagian baut menerima beban yang berbeda dari target perakitan.
A. Metode pengencangan bertahap
Dalam praktik bolted flange joint assembly, pengencangan umumnya dilakukan melalui beberapa tahapan atau pass.
Urutan umum yang dapat dijadikan dasar pengembangan prosedur adalah:
-
Initial tightening: Baut dikencangkan secara awal untuk memastikan seluruh komponen terpasang dan posisi sambungan terkendali.
-
Intermediate tightening: Pengencangan dilakukan secara bertahap menggunakan pola yang ditentukan dalam prosedur.
-
Final tightening: Seluruh baut dikencangkan hingga mencapai target beban atau nilai torsi yang telah ditetapkan.
-
Final verification: Pemeriksaan dilakukan untuk memastikan konsistensi hasil pengencangan dan kesesuaian terhadap prosedur.
Jumlah tahapan dan persentase pengencangan tidak boleh ditentukan secara sembarangan. Nilainya harus mengikuti prosedur perakitan yang telah disetujui untuk konfigurasi sambungan terkait.
B. Pola pengencangan silang atau criss-cross
Pola criss-cross atau star pattern sering digunakan untuk membantu menghasilkan kompresi gasket yang lebih merata.
Prinsipnya adalah mengencangkan baut secara berselang-seling pada posisi yang berlawanan, bukan menyelesaikan seluruh baut secara berurutan mengelilingi flange sejak tahap awal.
Beberapa hal yang perlu dikendalikan:
-
Posisi dan nomor setiap baut.
-
Urutan pengencangan.
-
Tahapan beban pengencangan.
-
Kesesuaian nilai torsi atau target bolt load.
-
Konsistensi metode yang digunakan.
-
Pemeriksaan kondisi flange selama proses berlangsung.
Pola pengencangan harus disesuaikan dengan jumlah baut, konfigurasi flange, jenis gasket, dan prosedur yang berlaku.
C. Mengapa final verification diperlukan?
Setelah pengencangan akhir, pemeriksaan diperlukan untuk memastikan pelaksanaan sesuai dengan target yang ditetapkan.
Namun, pemeriksaan ulang tidak berarti semua baut harus dikencangkan kembali tanpa prosedur.
Pekerjaan final verification harus mengikuti metode yang disetujui karena tindakan tambahan yang tidak terkendali dapat mengubah distribusi beban baut dan kondisi gasket.
5. Ketepatan Nilai Torsi dan Penggunaan Peralatan Bolting
Nilai torsi merupakan salah satu parameter yang digunakan untuk mengendalikan proses pengencangan baut.
Dalam metode torque tightening, gaya putar diberikan menggunakan peralatan seperti hydraulic torque wrench atau calibrated torque wrench.
Namun, nilai torsi tidak selalu menggambarkan secara langsung besarnya gaya tarik baut atau bolt preload yang dihasilkan.
Hal ini karena hubungan antara torsi dan preload dipengaruhi oleh sejumlah faktor, terutama gesekan pada ulir baut dan permukaan kontak mur.
Faktor yang memengaruhi hasil torque tightening
|
Faktor |
Pengaruh terhadap pengencangan |
|---|---|
|
Kondisi ulir |
Kerusakan atau kontaminasi dapat memengaruhi gesekan. |
|
Jenis pelumas |
Mengubah karakteristik gesekan dan hubungan torsi dengan preload. |
|
Material baut |
Memengaruhi karakteristik mekanis dan batas pembebanan. |
|
Kondisi permukaan kontak |
Memengaruhi konsistensi proses pengencangan. |
|
Akurasi peralatan |
Menentukan ketepatan penerapan parameter pengencangan. |
|
Metode pengencangan |
Memengaruhi distribusi beban antar baut. |
A. Penggunaan hydraulic torque wrench
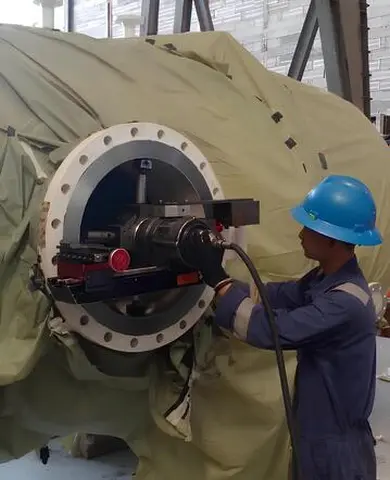
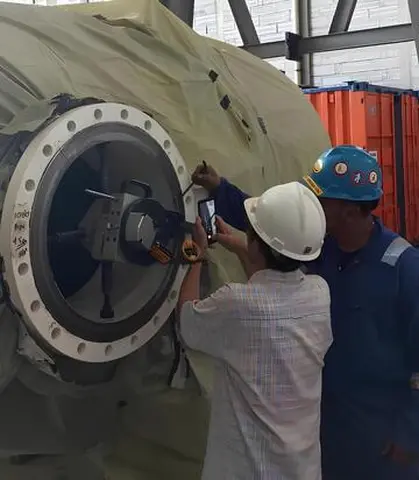
Hydraulic torque wrench digunakan untuk memberikan torsi pada baut menggunakan tenaga hidrolik.
Peralatan ini banyak digunakan pada sambungan flange berukuran besar atau pekerjaan yang membutuhkan pengendalian torsi sesuai prosedur.
Sebelum digunakan, beberapa pemeriksaan perlu dilakukan:
-
Kondisi hydraulic power pack.
-
Kondisi selang dan konektor hidrolik.
-
Kesesuaian torque wrench dengan ukuran dan konfigurasi baut.
-
Kondisi drive dan reaction arm.
-
Verifikasi kalibrasi atau akurasi alat sesuai persyaratan pekerjaan.
-
Kesesuaian tabel atau setting tekanan hidrolik dengan alat yang digunakan.
Operator juga harus memahami hubungan antara tekanan hidrolik dan output torsi berdasarkan data teknis peralatan.
B. Perbedaan torque tightening dan bolt tensioning
Kedua metode memiliki prinsip kerja berbeda.
|
Aspek |
Torque Tightening |
Bolt Tensioning |
|---|---|---|
|
Prinsip kerja |
Memberikan gaya putar pada mur atau baut. |
Memberikan gaya tarik aksial pada stud bolt menggunakan hydraulic tensioner. |
|
Parameter pengendalian |
Torsi sesuai prosedur. |
Target tegangan atau elongasi baut sesuai metode. |
|
Pengaruh gesekan |
Sangat dipengaruhi gesekan ulir dan permukaan kontak. |
Mengurangi ketergantungan terhadap gesekan saat menghasilkan preload melalui tarikan aksial. |
|
Peralatan |
Hydraulic torque wrench atau torque wrench. |
Hydraulic bolt tensioner dan hydraulic pump. |
|
Aplikasi |
Berbagai sambungan flange sesuai konfigurasi dan prosedur. |
Sambungan yang sesuai dengan desain tensioner dan persyaratan pekerjaan. |
Pemilihan metode harus mempertimbangkan desain sambungan, akses kerja, ukuran baut, kebutuhan beban, dan prosedur teknis yang berlaku.
6. Kompetensi Personel dan Pengendalian Keselamatan Kerja
Keberhasilan flange management tidak hanya bergantung pada alat dan material. Kompetensi personel juga menentukan konsistensi pelaksanaan pekerjaan.
Teknisi, supervisor, dan inspector perlu memahami karakteristik flange joint serta prosedur perakitan yang digunakan.
Beberapa kompetensi yang dibutuhkan antara lain:
-
Memahami identifikasi flange dan spesifikasi sambungan.
-
Memahami jenis gasket dan material bolting.
-
Menguasai metode torque tightening atau bolt tensioning.
-
Mampu mengoperasikan peralatan sesuai petunjuk produsen.
-
Memahami pemeriksaan kondisi flange face.
-
Mampu mengisi checklist dan laporan pekerjaan.
-
Memahami risiko pekerjaan pada sistem perpipaan bertekanan.
Pengendalian K3 dalam pekerjaan flange management
Pekerjaan pembongkaran dan pemasangan flange memiliki potensi bahaya, terutama apabila masih terdapat tekanan atau fluida berbahaya di dalam sistem.
Sebelum pekerjaan dilakukan, beberapa aspek keselamatan harus diperiksa:
-
Permit to Work (PTW): Memastikan izin pekerjaan telah disetujui sesuai ketentuan fasilitas.
-
Job Safety Analysis (JSA): Mengidentifikasi bahaya dan menentukan tindakan pengendalian.
-
Isolation dan LOTO: Memastikan sumber energi telah diisolasi sesuai prosedur.
-
Depressurization: Memastikan tekanan telah dilepaskan dan kondisi sistem diverifikasi.
-
Personal Protective Equipment (PPE): Menggunakan perlindungan diri berdasarkan risiko pekerjaan.
-
Area control: Mengendalikan akses area kerja dan potensi paparan fluida berbahaya.
Pembongkaran flange tidak boleh dilakukan hanya berdasarkan asumsi bahwa sistem sudah tidak bertekanan. Status isolasi dan kondisi aktual harus diverifikasi oleh personel yang berwenang.
Kompetensi teknisi, termasuk sertifikasi BNSP atau Migas apabila dipersyaratkan, harus sesuai dengan jenis pekerjaan dan ruang lingkup kompetensinya.
7. Dokumentasi Flange Management sebagai Pengendalian Mutu
Dokumentasi flange management merupakan bagian penting dari pengendalian kualitas karena menyediakan rekam jejak setiap aktivitas pada sambungan flange.
Tanpa dokumentasi yang memadai, perusahaan dapat mengalami kesulitan dalam menelusuri riwayat perbaikan, mengidentifikasi sambungan kritis, atau mengevaluasi penyebab kebocoran.
Informasi yang perlu dicatat
|
Jenis dokumentasi |
Informasi yang dicatat |
|---|---|
|
Flange register |
Identitas flange, lokasi, dan nomor tag. |
|
Joint identification |
Ukuran, rating, jenis sambungan, dan spesifikasi terkait. |
|
Material record |
Jenis gasket, stud bolt, dan mur yang digunakan. |
|
Inspection checklist |
Kondisi flange face, gasket seating surface, dan alignment. |
|
Bolting record |
Metode, urutan pengencangan, target, dan hasil pelaksanaan. |
|
Equipment record |
Identitas alat dan informasi kalibrasi atau verifikasi yang relevan. |
|
Personnel record |
Nama atau identitas personel dan tanggung jawab pekerjaan. |
|
Completion report |
Status pekerjaan, hasil pemeriksaan, dan temuan ketidaksesuaian. |
A. Flange register
Flange register berfungsi sebagai daftar identifikasi sambungan yang menjadi objek pengendalian.
Setiap sambungan sebaiknya memiliki identitas yang jelas sehingga informasi inspeksi, pembongkaran, penggantian gasket, dan pemasangan kembali dapat ditelusuri.
Pada fasilitas dengan jumlah sambungan yang besar, sistem identifikasi yang konsisten akan membantu pekerjaan maintenance dan turnaround.
B. Bolting record
Bolting record mencatat parameter penting selama pekerjaan pengencangan.
Informasi tersebut dapat mencakup:
-
Nomor identifikasi flange.
-
Jumlah dan spesifikasi baut.
-
Metode pengencangan.
-
Nilai target yang disetujui.
-
Identitas peralatan.
-
Tahapan dan urutan pekerjaan.
-
Identitas personel pelaksana.
-
Hasil pemeriksaan akhir.
C. Mengapa dokumentasi harus akurat?
Dokumentasi yang akurat membantu tim maintenance membandingkan kondisi sambungan pada periode pekerjaan yang berbeda.
Selain itu, data tersebut dapat digunakan untuk mengevaluasi sambungan yang pernah mengalami kebocoran, menentukan kebutuhan inspeksi lanjutan, dan memperbaiki prosedur kerja.
Dokumentasi bukan sekadar persyaratan administratif, melainkan bagian dari sistem traceability dan quality assurance.
8. Inspeksi, Pengujian, dan Evaluasi Flange Joint Integrity
Setelah proses perakitan selesai, pemeriksaan hasil pekerjaan perlu dilakukan sesuai prosedur proyek.
Inspeksi dapat mencakup pemeriksaan visual, verifikasi parameter pengencangan, dan pemeriksaan dokumentasi.
Beberapa aspek yang perlu dievaluasi:
-
Kesesuaian material gasket dan bolting.
-
Kondisi fisik flange joint setelah perakitan.
-
Konsistensi pelaksanaan tightening sequence.
-
Kesesuaian hasil pengencangan terhadap target.
-
Kelengkapan rekaman pekerjaan.
-
Status penerimaan atau temuan ketidaksesuaian.
Apakah setiap flange harus menjalani leak test?
Tidak semua sambungan flange harus menjalani pengujian yang sama setelah proses perakitan.
Kebutuhan leak test atau pressure test ditentukan berdasarkan desain sistem, jenis fasilitas, persyaratan kode, prosedur inspeksi, serta ketentuan pemilik fasilitas.
Apabila pengujian diperlukan, metode dan parameter pengujian harus ditentukan melalui prosedur yang disetujui.
Pengujian tidak boleh dilakukan dengan tekanan atau metode yang ditentukan secara sembarangan karena dapat menimbulkan risiko terhadap personel dan peralatan.
Jika ditemukan indikasi kebocoran, tindakan perbaikan harus dilakukan melalui prosedur yang sesuai. Pengencangan ulang saat sistem masih bertekanan tidak boleh dilakukan tanpa prosedur khusus dan otorisasi yang tepat.
9. Standar Industri yang Menjadi Acuan Flange Management
Pelaksanaan flange management dapat mengacu pada beberapa standar dan pedoman teknis, bergantung pada jenis peralatan, desain sambungan, serta persyaratan fasilitas.
Salah satu acuan penting adalah ASME PCC-1 – Guidelines for Pressure Boundary Bolted Flange Joint Assembly.
Pedoman ini membahas proses perakitan bolted flange joint, termasuk kompetensi personel, pembersihan permukaan gasket seating, metode bolting, dan pengendalian kualitas.
Ruang lingkup penerapannya terutama mencakup pressure-boundary flanged joints dengan ring-type gasket yang berada di dalam lingkaran baut. Prinsipnya dapat digunakan secara selektif pada konfigurasi sambungan lainnya dengan mempertimbangkan kesesuaian teknis.
ASME+1
Selain itu, standar desain peralatan dan perpipaan yang relevan dapat menjadi acuan dalam menentukan persyaratan sambungan.
Beberapa hal penting dalam penerapan standar:
-
Gunakan edisi standar yang ditetapkan dalam kontrak atau engineering specification proyek.
-
Periksa kesesuaian antara prosedur assembly dan desain flange joint.
-
Jangan menganggap seluruh rekomendasi berlaku untuk semua konfigurasi sambungan.
-
Pastikan prosedur telah ditinjau dan disetujui oleh personel yang kompeten.
-
Gunakan persyaratan K3 dan prosedur keselamatan fasilitas sebagai bagian dari perencanaan pekerjaan.
Sebagai catatan perkembangan, katalog standar ANSI mencantumkan ASME PCC-1-2026 sebagai revisi dari edisi 2022. Karena itu, status edisi yang berlaku harus dikonfirmasi melalui dokumen standar proyek dan sumber resmi sebelum digunakan sebagai dasar prosedur kerja.
Pressure Boundary Bolted Flange Joint Assembly+1
10. Kesalahan yang Dapat Menyebabkan Kegagalan Flange Management
Beberapa kesalahan dalam pelaksanaan pekerjaan dapat menurunkan kualitas sambungan meskipun proses pemasangan terlihat telah selesai.
|
Kesalahan |
Potensi dampak |
Tindakan pencegahan |
|---|---|---|
|
Salah memilih gasket |
Kegagalan sealing atau ketidaksesuaian material. |
Verifikasi line class dan kondisi layanan. |
|
Permukaan flange rusak |
Kompresi gasket tidak merata. |
Inspeksi dan evaluasi flange face. |
|
Misalignment |
Distribusi beban tidak merata. |
Periksa alignment sebelum assembly. |
|
Tightening sequence tidak sesuai |
Variasi beban baut dan potensi kebocoran. |
Gunakan prosedur pengencangan yang disetujui. |
|
Peralatan tidak terverifikasi |
Ketidakakuratan parameter pengencangan. |
Periksa status kalibrasi dan kondisi alat. |
|
Pelumasan tidak terkendali |
Perubahan hubungan torsi dan preload. |
Gunakan jenis serta metode pelumasan sesuai prosedur. |
|
Dokumentasi tidak lengkap |
Sulit menelusuri riwayat pekerjaan. |
Terapkan checklist dan flange register. |
|
Personel tidak kompeten |
Kesalahan pelaksanaan dan pengendalian risiko. |
Gunakan personel sesuai kompetensi pekerjaan. |
Penting dipahami bahwa kebocoran flange tidak selalu disebabkan oleh baut yang kurang kencang. Masalah juga dapat berasal dari desain sambungan, pemilihan gasket, kerusakan permukaan, beban eksternal, perubahan temperatur, atau kondisi operasional.
Karena itu, evaluasi harus dilakukan berdasarkan penyebab teknis, bukan langsung mengambil tindakan menambah torsi pada baut.
11. Tahapan Praktis untuk Meningkatkan Keberhasilan Flange Management
Agar seluruh faktor di atas dapat dikendalikan, perusahaan perlu menerapkan proses kerja yang terstruktur.
Berikut gambaran tahapan yang dapat digunakan sebagai dasar pengembangan prosedur proyek:
Alur pengendalian flange management
-
Identifikasi sambungan
Memeriksa flange tag, lokasi, ukuran, rating, dan spesifikasi sambungan.
-
Persiapan pekerjaan
Memastikan isolasi, izin kerja, personel, material, dan peralatan tersedia.
-
Inspeksi komponen
Memeriksa kondisi flange face, gasket, baut, mur, dan alignment.
-
Pelaksanaan assembly
Memasang gasket dan melaksanakan tightening sequence sesuai prosedur.
-
Quality control
Memverifikasi hasil pengencangan dan melakukan pemeriksaan sesuai persyaratan proyek.
-
Dokumentasi dan serah terima
Melengkapi bolting record, checklist, dan laporan penyelesaian pekerjaan.
Penerapan alur tersebut membantu mengurangi ketergantungan terhadap kebiasaan individu dan mendorong konsistensi kualitas pekerjaan antarshift maupun antarperiode maintenance.
12. Peran PT Kurnia Global Energi dalam Mendukung Pekerjaan Flange Management
Pelaksanaan flange management pada fasilitas industri sering membutuhkan kombinasi antara keahlian teknis, peralatan khusus, dan pengendalian mutu yang terdokumentasi.
Pada pekerjaan dengan jumlah sambungan besar, kondisi akses terbatas, atau jadwal turnaround yang ketat, dukungan penyedia jasa bolting dapat membantu perusahaan mengelola kebutuhan personel dan peralatan secara lebih terencana.
PT Kurnia Global Energi (KGE) menyediakan layanan Flange Management dan Jasa Bolting untuk mendukung kebutuhan pekerjaan sambungan flange di sektor minyak dan gas, refinery, petrokimia, konstruksi, serta heavy industry.
Dukungan teknis yang relevan dapat mencakup:
-
Pelaksanaan pekerjaan bolting menggunakan hydraulic torque wrench atau bolt tensioner sesuai kebutuhan.
-
Pemeriksaan kondisi sambungan sebelum proses perakitan.
-
Penggunaan peralatan dengan status kalibrasi atau verifikasi sesuai persyaratan pekerjaan.
-
Dukungan teknisi dengan kompetensi dan sertifikasi yang sesuai dengan ruang lingkup pekerjaan.
-
Penerapan prosedur K3 berdasarkan ketentuan proyek.
-
Pencatatan dan dokumentasi hasil pekerjaan sesuai kebutuhan kontrak.
Untuk memahami cakupan layanan tersebut, pembaca dapat melihat informasi mengenai jasa flange management PT Kurnia Global Energi di Bogor.
Kapan perusahaan perlu menggunakan jasa flange management profesional?
Dukungan penyedia jasa profesional dapat dipertimbangkan ketika:
-
Jumlah flange joint yang harus dikerjakan cukup besar.
-
Pekerjaan berlangsung dalam jadwal maintenance atau turnaround yang terbatas.
-
Sambungan membutuhkan metode pengencangan khusus.
-
Peralatan bolting yang sesuai belum tersedia secara internal.
-
Dibutuhkan dokumentasi dan rekam pekerjaan yang terstruktur.
-
Pekerjaan memiliki persyaratan kompetensi dan K3 khusus.
Sebelum pekerjaan dimulai, perusahaan sebaiknya menyiapkan informasi mengenai jumlah sambungan, ukuran dan rating flange, spesifikasi gasket dan bolting, target pekerjaan, lokasi, serta persyaratan dokumentasi.
Informasi tersebut membantu penyedia jasa melakukan evaluasi kebutuhan personel, peralatan, metode pelaksanaan, dan mobilisasi.
13. Cakupan Wilayah Dukungan Layanan Flange Management KGE
Kebutuhan flange management dapat ditemukan pada berbagai fasilitas industri, termasuk kilang minyak, fasilitas pengolahan gas, pabrik petrokimia, terminal energi, dan proyek konstruksi.
PT Kurnia Global Energi dapat dihubungi untuk mendiskusikan kebutuhan pekerjaan serta kemungkinan dukungan dan mobilisasi berdasarkan lokasi dan ruang lingkup proyek.
|
Wilayah |
Kota Target |
|---|---|
|
DKI Jakarta dan sekitarnya |
Jakarta, Bekasi, Depok, Tangerang, Bogor |
|
Jawa Barat dan Jawa Tengah |
Cirebon, Cepu, Bojonegoro, Pekalongan |
|
Jawa Timur |
Surabaya |
|
Kalimantan |
Balikpapan, Bontang |
|
Sumatra |
Jambi, Palembang, Dumai, Pekanbaru, Aceh |
|
Kepulauan dan Papua |
Natuna, Kota Tangguh Papua Barat, Sorong, Luwuk, Donggi-Senoro |
|
Jawa bagian selatan |
Cilacap |
|
Sulawesi |
Makassar |
Cakupan tersebut merupakan daftar wilayah target untuk kebutuhan konsultasi dan potensi mobilisasi. Ketersediaan personel, peralatan, serta jadwal pelaksanaan perlu dikonfirmasi berdasarkan kebutuhan aktual proyek.
14. FAQ Seputar Keberhasilan Flange Management
1. Apa faktor paling penting yang menentukan keberhasilan flange management?
Keberhasilan flange management ditentukan oleh kesesuaian material gasket dan bolting, kondisi permukaan flange, alignment, tightening sequence, akurasi peralatan, kompetensi personel, serta dokumentasi pekerjaan. Seluruh faktor tersebut harus dikendalikan secara terpadu.
2. Mengapa tightening sequence baut harus dilakukan secara bertahap?
Pengencangan bertahap membantu mengendalikan distribusi beban baut dan kompresi gasket. Jika satu baut dikencangkan terlalu kuat sebelum baut lainnya, sambungan dapat mengalami distribusi beban yang tidak merata dan meningkatkan potensi kebocoran.
3. Apakah hydraulic torque wrench selalu menjadi metode terbaik untuk flange management?
Tidak. Hydraulic torque wrench merupakan salah satu pilihan untuk pekerjaan torque tightening, tetapi pemilihannya bergantung pada ukuran baut, konfigurasi flange, kebutuhan beban, akses kerja, dan prosedur proyek. Bolt tensioning dapat menjadi alternatif pada sambungan yang sesuai.
4. Apa saja dokumentasi yang harus disiapkan dalam pekerjaan flange management?
Dokumentasi umumnya meliputi flange register, identifikasi sambungan, spesifikasi gasket dan bolting, inspection checklist, bolting record, informasi peralatan, identitas personel, serta laporan penyelesaian pekerjaan. Kelengkapannya mengikuti persyaratan pemilik fasilitas dan kontrak.
5. Bagaimana cara memastikan flange joint tetap memiliki integritas setelah pemasangan?
Pastikan proses assembly mengikuti prosedur yang disetujui, material sesuai spesifikasi, kondisi permukaan dan alignment memenuhi persyaratan, serta parameter pengencangan diverifikasi. Pemeriksaan atau pengujian lanjutan dilakukan apabila dipersyaratkan oleh kode, desain, dan prosedur fasilitas.
15. Kesimpulan dan Konsultasi Flange Management PT Kurnia Global Energi
Keberhasilan flange management merupakan hasil dari pengendalian berbagai aspek teknis yang saling berkaitan. Mulai dari pemeriksaan kondisi flange face, pemilihan gasket dan material bolting, penerapan tightening sequence baut, penggunaan peralatan yang sesuai, hingga dokumentasi dan inspeksi akhir.
Perusahaan industri perlu memastikan bahwa setiap sambungan dirakit berdasarkan spesifikasi dan prosedur yang telah disetujui. Pendekatan tersebut membantu menjaga flange joint integrity serta mendukung keandalan sistem perpipaan dan peralatan bertekanan.
PT Kurnia Global Energi (KGE) menyediakan dukungan Jasa Bolting dan Flange Management untuk kebutuhan proyek industri. Jika perusahaan Anda membutuhkan konsultasi teknis mengenai metode pengencangan, kebutuhan hydraulic torque wrench, bolt tensioner, atau pengelolaan pekerjaan flange joint, tim KGE dapat dihubungi untuk mendiskusikan ruang lingkup proyek.
Konsultasikan kebutuhan Flange Management dan Bolting proyek Anda bersama PT Kurnia Global Energi.
WhatsApp: 6281384777274
 Hubungi Kami