Fungsi Ring Joint Gasket pada Flange Facing
Ring joint gasket (RTJ gasket) berfungsi membentuk segel logam bertekanan tinggi di antara dua flange yang memiliki alur khusus atau ring groove. Pada sistem ini, flange facing menentukan kondisi geometri dan kualitas permukaan alur yang membantu gasket membentuk kontak penyegelan secara tepat. Kombinasi gasket, alur, material, dan prosedur pengencangan yang sesuai sangat penting untuk mengurangi risiko kebocoran.
Dalam industri minyak dan gas, kilang, petrokimia, dan fasilitas proses bertekanan tinggi, sambungan flange harus dirancang dan dirawat sesuai kondisi operasi. Kerusakan kecil pada alur RTJ dapat memengaruhi kemampuan sambungan mempertahankan segel, terutama ketika peralatan mengalami tekanan, temperatur, atau siklus operasi yang berubah.
 Hubungi Kami
1. Apa Itu Ring Joint Gasket dan Bagaimana Cara Kerjanya?
Ring joint gasket adalah gasket berbentuk cincin yang umumnya dibuat dari logam dan digunakan pada flange dengan alur RTJ yang dirancang sesuai tipe gasket. Berbeda dari gasket lembaran lunak, sistem ini mengandalkan kontak mekanis antara permukaan gasket dan alur flange untuk membentuk segel.
Saat baut flange dikencangkan sesuai prosedur, gaya penjepitan mendorong gasket berkontak dengan permukaan alur. Deformasi kontak yang terjadi membantu membentuk jalur penyegelan untuk menahan fluida proses.
Kinerja penyegelan tidak hanya bergantung pada kekuatan pengencangan baut. Faktor lain yang perlu diperhatikan meliputi:
-
Jenis dan profil ring joint gasket.
-
Kesesuaian dimensi gasket dengan alur flange.
-
Material gasket dan material flange.
-
Kondisi permukaan serta geometri ring groove.
-
Kebersihan alur dan gasket sebelum pemasangan.
-
Urutan pengencangan, metode bolting, dan kondisi operasi.
Karena sistem RTJ menggunakan kontak logam, gasket tidak boleh dianggap sebagai komponen yang dapat mengompensasi seluruh kerusakan permukaan flange. Alur yang aus, tergores, atau berubah bentuk perlu diperiksa sebelum sambungan dirakit kembali.
2. Fungsi Ring Joint Gasket pada Flange Facing
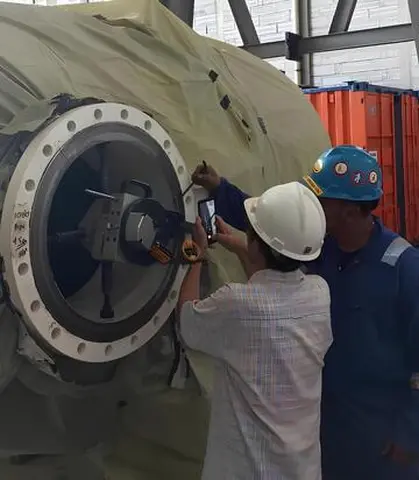
Flange facing merupakan pekerjaan pemesinan untuk memperbaiki atau membentuk kembali permukaan flange sesuai desain dan kebutuhan teknis. Pada flange RTJ, perhatian utama bukan sekadar membuat permukaan terlihat halus, melainkan mempertahankan profil dan dimensi alur yang diperlukan untuk penyegelan.
A. Membentuk segel pada sambungan bertekanan
Fungsi utama RTJ gasket adalah membantu mencegah fluida keluar melalui celah sambungan flange. Sistem ini banyak digunakan pada aplikasi yang memerlukan sambungan logam dengan kemampuan penyegelan sesuai desain peralatan dan kondisi operasi.
B. Menjaga kesesuaian antara gasket dan alur flange
Gasket harus sesuai dengan tipe serta dimensi alur yang dirancang untuknya. Apabila profil alur berubah akibat korosi, keausan, atau pengerjaan machining yang tidak tepat, kontak penyegelan dapat terganggu.
C. Mendukung keandalan sambungan selama operasi
Permukaan alur yang sesuai membantu gasket membentuk kontak penyegelan sebagaimana direncanakan. Namun, keandalan sambungan tetap dipengaruhi oleh kondisi baut, alignment flange, beban sambungan, temperatur, tekanan, dan karakteristik fluida.
D. Menjadi acuan dalam inspeksi dan perbaikan
Pemeriksaan alur RTJ membantu menentukan apakah flange masih dapat digunakan, perlu diperbaiki melalui machining, atau harus dievaluasi lebih lanjut. Keputusan tersebut perlu mempertimbangkan batas dimensi yang diizinkan dan persyaratan desain peralatan.
Dengan demikian, fungsi gasket dan pekerjaan flange facing saling berkaitan, tetapi keduanya bukan pekerjaan yang sama. Gasket merupakan komponen penyegel, sedangkan flange facing merupakan proses pemesinan untuk menyiapkan atau memulihkan permukaan flange.
3. Standar Permukaan RTJ Flange yang Perlu Diperhatikan
Standar teknis membantu memastikan bahwa gasket, flange, dan alur penyegelan memiliki spesifikasi yang sesuai. Namun, persyaratan yang digunakan harus mengikuti jenis flange, desain sambungan, spesifikasi peralatan, serta standar yang ditetapkan dalam dokumen proyek.
Dua referensi penting untuk dipahami adalah ASME B16.20 dan ASME PCC-1.
|
Standar |
Ruang lingkup dan relevansi |
|---|---|
|
ASME B16.20-2023 |
Mengatur material, dimensi, toleransi, dan penandaan berbagai gasket logam, termasuk ring-joint gasket. |
|
ASME PCC-1-2022 |
Memberikan pedoman perakitan sambungan flange bertekanan, termasuk pemeriksaan permukaan kontak gasket, pengencangan baut, dan pertimbangan integritas sambungan. |
|
Standar flange yang berlaku |
ASME B16.5, ASME B16.47, atau standar lain yang ditentukan desain digunakan sesuai jenis dan ruang lingkup flange. |
Apa yang harus diperiksa pada alur RTJ?
Pemeriksaan sebaiknya mencakup beberapa parameter berikut:
-
Profil alur: memastikan bentuk alur sesuai dengan desain ring joint yang ditentukan.
-
Dimensi alur: memeriksa lebar, kedalaman, dan geometri menggunakan metode ukur yang sesuai.
-
Kondisi permukaan: mengidentifikasi goresan, korosi, penyok, burr, dan cacat lain pada area kontak gasket.
-
Kesesuaian gasket: memastikan tipe dan ukuran gasket cocok dengan flange yang digunakan.
-
Kondisi keseluruhan flange: memeriksa indikasi deformasi, kerusakan, atau masalah alignment yang dapat memengaruhi perakitan.
Perlu diperhatikan bahwa standar gasket tidak otomatis menetapkan satu nilai kekasaran yang berlaku untuk semua alur RTJ. Persyaratan permukaan harus ditentukan berdasarkan standar flange yang relevan, desain alur, spesifikasi produsen, dan dokumen engineering proyek.
4. Flange Facing Roughness dan Pengaruhnya terhadap Penyegelan
Flange facing roughness adalah karakteristik kekasaran permukaan hasil pemesinan flange. Dalam sistem RTJ, parameter ini harus dinilai pada permukaan kontak alur sesuai persyaratan teknis yang berlaku, bukan disamakan begitu saja dengan kekasaran pada raised-face flange.
Kekasaran permukaan merupakan salah satu faktor kualitas, tetapi bukan satu-satunya penentu keberhasilan penyegelan. Alur yang terlihat halus tetap dapat bermasalah apabila dimensinya tidak sesuai, profilnya berubah, atau terdapat cacat yang memotong jalur kontak gasket.
Faktor permukaan yang perlu dievaluasi
|
Faktor |
Dampak potensial |
|---|---|
|
Goresan radial atau melintasi jalur penyegelan |
Dapat membentuk jalur kebocoran jika mengganggu kontak gasket. |
|
Korosi dan pitting |
Dapat mengubah profil alur dan mengurangi kualitas permukaan kontak. |
|
Burr atau material terangkat |
Dapat mengganggu penempatan gasket dan kesesuaian kontak. |
|
Kekasaran di luar persyaratan |
Dapat memengaruhi kondisi kontak dan perlu dievaluasi berdasarkan spesifikasi. |
|
Alur terlalu dalam atau berubah profil |
Dapat menyebabkan ketidaksesuaian dengan gasket yang dirancang. |
Parameter seperti \(Ra\) sering digunakan untuk menyatakan kekasaran rata-rata aritmetika, sedangkan parameter lain dapat digunakan sesuai metode pemeriksaan. Akan tetapi, nilai \(Ra\) saja tidak cukup untuk membuktikan bahwa alur RTJ layak digunakan.
Untuk memastikan kualitas hasil machining, pemeriksaan perlu menggabungkan pengukuran dimensi, evaluasi profil, dan inspeksi visual. Jika dibutuhkan, gunakan alat ukur kekasaran atau alat pembanding permukaan yang sesuai dengan prosedur inspeksi proyek.
5. Kapan Perbaikan Alur Gasket Diperlukan?
Perbaikan alur gasket dapat dipertimbangkan ketika hasil inspeksi menunjukkan kerusakan yang berpotensi mengganggu penyegelan. Keputusan untuk melakukan machining ulang harus dibuat berdasarkan tingkat kerusakan, batas dimensi yang diizinkan, serta evaluasi engineering.
Beberapa kondisi yang perlu mendapat perhatian adalah:
-
Terdapat goresan atau cacat pada area kontak gasket.
-
Alur mengalami korosi, pitting, atau keausan.
-
Profil alur tidak lagi sesuai dengan spesifikasi desain.
-
Terdapat indikasi kebocoran berulang pada sambungan yang sama.
-
Pemeriksaan menunjukkan ketidaksesuaian dimensi atau kondisi permukaan.
Tahapan umum perbaikan alur RTJ
1. Pemeriksaan awal
Identifikasi tipe flange, ukuran nominal, kelas tekanan, material, jenis alur, dan spesifikasi gasket. Kumpulkan gambar teknik atau data pabrikan apabila tersedia.
2. Pengukuran dan evaluasi kerusakan
Lakukan inspeksi visual dan pengukuran dimensi pada alur. Catat lokasi cacat, kedalaman indikasi jika dapat diukur, serta kondisi permukaan di sekelilingnya.
3. Penentuan metode perbaikan
Tentukan apakah cacat dapat diterima, perlu dilakukan machining ulang, atau memerlukan evaluasi engineering lebih lanjut. Perhitungan sisa material dan batas dimensi harus dipertimbangkan sebelum material dihilangkan.
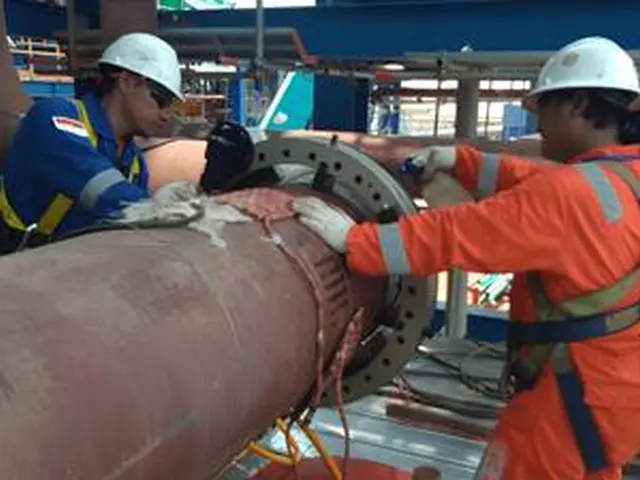
4. Pelaksanaan flange facing atau groove machining
Gunakan peralatan yang sesuai dengan geometri flange dan akses kerja. Untuk RTJ, pengerjaan harus mempertahankan profil alur sesuai desain, bukan sekadar meratakan seluruh permukaan flange.
5. Pemeriksaan setelah machining
Ukur kembali dimensi dan profil alur, kemudian evaluasi hasil akhir terhadap spesifikasi yang berlaku. Pemeriksaan tambahan dapat diperlukan sesuai material, jenis kerusakan, dan persyaratan proyek.
6. Dokumentasi dan persetujuan
Catat hasil pengukuran sebelum dan sesudah pengerjaan. Flange hanya boleh dinyatakan layak digunakan setelah hasil pemeriksaan dievaluasi dan diterima oleh personel berwenang sesuai prosedur proyek.
Perbaikan tidak boleh dilakukan hanya dengan tujuan menghilangkan goresan secara visual. Machining yang terlalu dalam dapat membuat dimensi alur keluar dari batas yang diizinkan dan berpotensi mengharuskan penggantian atau evaluasi lebih lanjut terhadap flange.
6. Perbedaan Flange Facing Biasa dan Perbaikan Alur RTJ
Meskipun sama-sama melibatkan proses pemesinan, flange facing pada permukaan raised-face tidak identik dengan perbaikan alur ring joint. Pemilihan metode harus mengikuti desain flange dan area yang mengalami kerusakan.
|
Aspek |
Flange facing pada raised-face |
Perbaikan alur RTJ |
|---|---|---|
|
Area pengerjaan |
Permukaan dudukan gasket pada raised-face |
Ring groove atau alur RTJ |
|
Fokus utama |
Kerataan dan kondisi permukaan dudukan gasket |
Profil, dimensi, dan kondisi permukaan alur |
|
Pemeriksaan |
Kerataan, kondisi permukaan, dan kekasaran sesuai spesifikasi |
Dimensi alur, profil, cacat permukaan, dan kesesuaian gasket |
|
Risiko jika salah pengerjaan |
Ketidaksesuaian permukaan dudukan gasket |
Perubahan geometri alur dan gangguan kontak penyegelan |
|
Acuan penerimaan |
Desain flange dan spesifikasi gasket terkait |
Desain alur RTJ, standar flange, spesifikasi gasket, dan dokumen engineering |
Perlu dibedakan pula antara resurfacing dan groove machining. Resurfacing mengacu pada pengerjaan ulang permukaan flange, sedangkan groove machining secara khusus bertujuan memulihkan atau membentuk alur. Pada flange RTJ, pengerjaan harus mempertahankan geometri alur yang dipersyaratkan.
Untuk memahami metode pengerjaan permukaan flange secara lebih lanjut, baca penjelasan mengenai jasa flange facing dan proses perbaikan permukaan flange.
7. Pemeriksaan, Pengujian, dan Pengendalian Mutu
Setelah perbaikan selesai, pemeriksaan hasil menjadi bagian penting sebelum flange dipasang kembali. Pemeriksaan harus membuktikan bahwa hasil machining memenuhi spesifikasi yang telah disetujui, bukan hanya menunjukkan permukaan yang tampak bersih.
Checklist inspeksi flange RTJ
Jika sambungan mengalami kebocoran, penyebabnya perlu ditelusuri secara menyeluruh. Evaluasi dapat mencakup kondisi gasket, permukaan alur, alignment flange, kondisi baut, metode pengencangan, serta kemungkinan perubahan beban akibat temperatur dan tekanan operasi.
Pengujian kebocoran atau pressure test, apabila dipersyaratkan, harus mengikuti prosedur yang disetujui dan ketentuan keselamatan fasilitas. Hasil inspeksi permukaan saja tidak membuktikan bahwa sambungan telah memenuhi seluruh persyaratan operasi.
8. Perspektif Industri: K3 dan Kompetensi Pekerjaan Flange Facing
Pekerjaan perbaikan flange pada fasilitas minyak dan gas maupun petrokimia memerlukan pengendalian risiko sesuai kondisi lapangan. Sebelum pekerjaan dimulai, tim perlu memastikan bahwa sistem telah diisolasi dan dinyatakan aman untuk dikerjakan berdasarkan prosedur fasilitas.
Hal-hal yang perlu dipertimbangkan meliputi:
-
Permit to Work dan Job Safety Analysis: identifikasi bahaya, pengendalian risiko, dan otorisasi pekerjaan.
-
Isolasi energi: verifikasi isolasi proses dan pelepasan tekanan sesuai prosedur yang berlaku.
-
Kesiapan peralatan: periksa kondisi mesin, perlengkapan, dan alat ukur yang diperlukan.
-
Kompetensi personel: pastikan operator dan personel inspeksi memiliki kompetensi sesuai tugasnya.
-
Pengendalian mutu: dokumentasikan pengukuran, hasil machining, dan persetujuan penerimaan.
-
Pengendalian benda kerja: pastikan flange terpasang atau tertahan dengan aman selama proses pengerjaan.
ASME PCC-1-2022 dapat menjadi salah satu referensi untuk prosedur perakitan sambungan flange bertekanan. Namun, pedoman tersebut tidak menggantikan seluruh persyaratan desain, prosedur fasilitas, atau aturan K3 yang berlaku pada proyek tertentu.
PT Kurnia Global Energi (KGE) menyediakan layanan industri yang relevan, termasuk flange facing, on-site machining, dan jasa bolting. Dukungan teknis dapat dipertimbangkan ketika proyek memerlukan pengerjaan khusus di lokasi, pemeriksaan dimensi, atau dokumentasi hasil sesuai ruang lingkup kontrak.
Sebelum pekerjaan dimulai, sebaiknya konfirmasikan jenis flange, material, ukuran alur, kondisi kerusakan, akses lokasi, serta kriteria penerimaan yang digunakan oleh pihak engineering atau pemilik fasilitas.
9. FAQ Teknis tentang Ring Joint Gasket dan Flange Facing
1. Apa fungsi utama ring joint gasket pada flange RTJ?
Ring joint gasket membentuk segel logam di antara dua flange yang memiliki alur khusus. Kemampuan penyegelan bergantung pada kesesuaian gasket, kondisi alur, material, dan prosedur perakitan.
2. Apakah alur RTJ yang tergores harus selalu diperbaiki?
Tidak selalu. Tingkat kerusakan, lokasi cacat, kedalaman indikasi, dan kriteria penerimaan perlu dievaluasi terlebih dahulu. Cacat yang melintasi jalur penyegelan perlu mendapat perhatian khusus karena dapat mengganggu kontak gasket.
3. Apakah flange facing roughness memiliki satu nilai standar untuk semua flange RTJ?
Tidak. Persyaratan kekasaran harus ditentukan berdasarkan spesifikasi desain, jenis flange, konfigurasi alur, dan dokumen teknis yang berlaku. Nilai kekasaran permukaan raised-face tidak boleh langsung diterapkan pada alur RTJ tanpa verifikasi.
4. Standar apa yang relevan untuk pemeriksaan ring joint gasket?
ASME B16.20-2023 relevan untuk spesifikasi gasket logam, termasuk ring-joint gasket. ASME PCC-1-2022 memberikan pedoman perakitan sambungan flange bertekanan. Persyaratan lengkap tetap harus disesuaikan dengan standar flange dan desain peralatan yang digunakan.
5. Apakah flange yang sudah diperbaiki dapat langsung dipasang kembali?
Tidak sebelum hasil perbaikan diperiksa dan diterima sesuai prosedur proyek. Dimensi alur, profil, kondisi permukaan, dan kesesuaian gasket harus diverifikasi, disertai dokumentasi dan persetujuan teknis yang diperlukan.
10. Kesimpulan dan Konsultasi Teknis dengan PT Kurnia Global Energi
Fungsi ring joint gasket pada flange facing berkaitan erat dengan kemampuan sambungan flange membentuk segel logam yang sesuai desain. Kondisi alur RTJ, dimensi gasket, kualitas permukaan, dan prosedur perakitan harus dievaluasi sebagai satu kesatuan.
Ketika ditemukan kerusakan, perbaikan alur gasket perlu dilakukan berdasarkan hasil inspeksi dan batas dimensi yang diizinkan. Flange facing atau groove machining yang tepat dapat membantu memulihkan kondisi permukaan, tetapi hasilnya tetap harus diverifikasi terhadap persyaratan teknis proyek.
PT Kurnia Global Energi (KGE) dapat menjadi mitra diskusi untuk kebutuhan flange facing, on-site machining, dan bolting pada pekerjaan industri. Sampaikan informasi mengenai tipe flange, kondisi kerusakan, lokasi proyek, serta kebutuhan inspeksi agar ruang lingkup pekerjaan dapat dievaluasi secara tepat.
Untuk mendiskusikan kebutuhan teknis dan rencana pekerjaan, hubungi PT Kurnia Global Energi melalui WhatsApp.
WhatsApp: 6281384777274Hubungi Kami