Cara Merawat Mesin Cold Cutting Pipe agar Presisi, Aman, dan Tahan Lama
Cara merawat mesin cold cutting pipe adalah dengan melakukan inspeksi sebelum dan sesudah penggunaan, membersihkan komponen dari serpihan logam, memeriksa sistem penggerak dan hidrolik, serta mengganti cutting tool sesuai tingkat keausannya. Perawatan terjadwal membantu menjaga presisi pemotongan, mengurangi risiko kegagalan alat, dan meningkatkan keselamatan kerja di industri oil & gas, refinery, dan heavy industry.
Mengapa Maintenance Mesin Cold Cutting Pipe Sangat Penting?
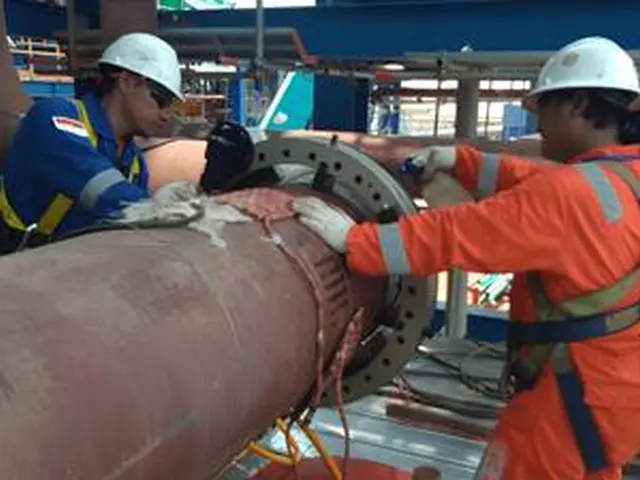
Mesin cold cutting pipe digunakan untuk memotong pipa secara mekanis tanpa proses pemotongan termal seperti oxy-fuel atau plasma cutting. Peralatan ini banyak digunakan dalam pekerjaan modifikasi perpipaan, penggantian spool, shutdown, dan turnaround di fasilitas industri.
Namun, penggunaan berulang di lingkungan kerja berat dapat menyebabkan keausan pada mata pisau, ketidakakuratan alignment, kontaminasi sistem hidrolik, dan penurunan performa mekanis.
Jika tidak ditangani, kondisi tersebut berpotensi mengakibatkan:
-
Hasil potongan tidak presisi, sehingga membutuhkan pekerjaan koreksi atau rework.
-
Kerusakan mata pisau dan komponen penggerak akibat beban pemotongan yang tidak sesuai.
-
Kebocoran hidrolik yang dapat menyebabkan gangguan operasional dan bahaya paparan fluida bertekanan.
-
Getaran berlebihan akibat pemasangan mesin yang tidak stabil.
-
Downtime proyek karena kerusakan peralatan saat pekerjaan berlangsung.
Karena itu, maintenance bukan sekadar aktivitas kebersihan alat, melainkan bagian dari program keandalan peralatan dan pengendalian risiko K3.
1. Lakukan Inspeksi Sebelum dan Sesudah Penggunaan
Langkah pertama dalam cara merawat mesin cold cutting pipe adalah menerapkan pemeriksaan rutin sebelum mesin dioperasikan dan setelah pekerjaan selesai.
Checklist inspeksi harian
| Komponen | Pemeriksaan | Tindakan |
|---|---|---|
| Split frame | Keausan, retak, dan deformasi | Hentikan penggunaan jika ditemukan kerusakan struktural |
| Cutting tool | Ketajaman, retak, dan keausan | Ganti jika melewati batas keausan yang ditentukan |
| Sistem penggerak | Suara, getaran, dan kelancaran gerak | Periksa jika terdapat anomali |
| Selang hidrolik | Kebocoran, abrasi, dan kerusakan sambungan | Ganti komponen yang tidak layak |
| Sistem penjepit | Stabilitas dan kekencangan | Pastikan pemasangan sesuai prosedur alat |
| Baut pengikat | Kondisi ulir dan kekencangan | Periksa sesuai spesifikasi pabrikan |
Jangan mengoperasikan mesin apabila terdapat kerusakan yang memengaruhi integritas struktur, kestabilan pemasangan, atau keselamatan operator.
Pemeriksaan harus dicatat dalam lembar inspeksi agar riwayat kondisi mesin dapat ditelusuri oleh tim maintenance dan project management.
2. Terapkan Maintenance Split Frame Machine
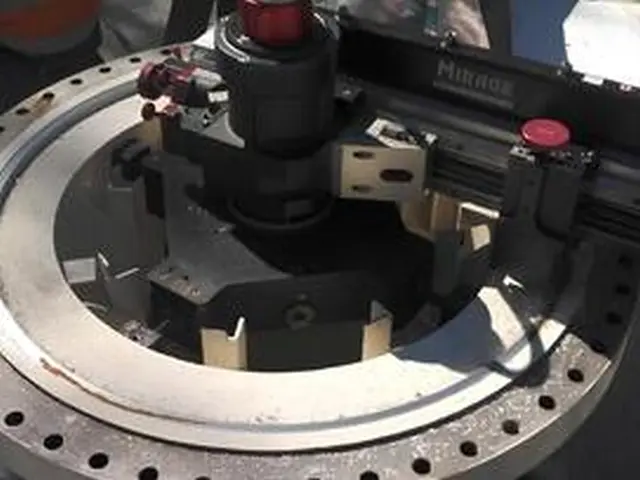
Maintenance split frame machine sangat penting karena split frame menjadi struktur utama yang menopang mekanisme pemotongan di sekeliling pipa.
Ketidakakuratan pada pemasangan atau keausan komponen dapat menyebabkan hasil potongan tidak rata, getaran, hingga beban berlebih pada drive system.
Prosedur perawatan split frame
-
Pastikan mesin berhenti dan seluruh sumber energi telah diisolasi sebelum inspeksi.
-
Bersihkan permukaan frame, gear, dan bagian bergerak dari serpihan logam serta kotoran.
-
Periksa kondisi gear, bearing, dan mekanisme penggerak sesuai panduan pabrikan.
-
Periksa sistem penjepit dan komponen pengunci untuk memastikan mesin dapat dipasang secara stabil.
-
Periksa alignment mesin terhadap sumbu pipa sebelum pemotongan.
-
Berikan pelumas yang direkomendasikan pada titik pelumasan sesuai manual alat.
-
Dokumentasikan temuan dan lakukan perbaikan sebelum mesin digunakan kembali jika ditemukan penyimpangan.
Catatan teknis: Jangan menggunakan pelumas secara berlebihan karena pelumas yang tidak sesuai dapat menahan debu dan serpihan logam, sehingga mempercepat keausan komponen.
3. Periksa Oli Hidrolik Cold Cutting
Pada mesin yang menggunakan sistem penggerak hidrolik, kondisi fluida berpengaruh langsung terhadap performa, stabilitas, dan umur komponen.
Oli hidrolik cold cutting harus memenuhi spesifikasi viskositas dan kompatibilitas yang ditentukan oleh produsen power pack serta mesin.
Parameter yang harus diperiksa
-
Level oli: Pastikan berada dalam rentang yang ditetapkan pabrikan.
-
Kebersihan fluida: Periksa indikasi kontaminasi partikel, air, atau material asing.
-
Kondisi fisik: Perhatikan perubahan warna, bau tidak normal, atau indikasi degradasi.
-
Kebocoran: Periksa hose, fitting, seal, dan sambungan.
-
Filter: Periksa indikator filter atau interval penggantian sesuai manual.
-
Temperatur operasi: Pastikan tidak melebihi batas yang ditentukan produsen.
Kapan oli hidrolik harus diganti?
Tidak ada satu interval penggantian yang berlaku untuk seluruh mesin. Interval harus mengikuti manual pabrikan, kondisi operasi, hasil pemeriksaan fluida, dan rekomendasi analisis oli jika tersedia.
Hindari mencampur jenis oli tanpa memastikan kompatibilitasnya. Fluida yang tidak sesuai dapat merusak seal, menurunkan performa sistem, dan mempercepat degradasi komponen.
Peringatan K3: Jangan pernah mencari kebocoran hidrolik menggunakan tangan saat sistem bertekanan. Semburan fluida bertekanan tinggi dapat menembus kulit dan menyebabkan cedera serius. Isolasi energi dan lepaskan tekanan sesuai prosedur sebelum melakukan perbaikan.
4. Ketahui Waktu yang Tepat untuk Ganti Mata Pisau Bevel
Proses beveling membentuk sudut pada ujung pipa untuk mendukung persiapan sambungan las. Kondisi mata pisau memengaruhi kualitas permukaan, konsistensi sudut, dan kebutuhan pekerjaan finishing.
Ganti mata pisau bevel apabila ditemukan kondisi berikut:
-
Terdapat retak, chipping, atau kerusakan pada cutting edge.
-
Keausan menyebabkan permukaan potong menjadi kasar.
-
Sudut bevel tidak lagi memenuhi toleransi yang ditetapkan.
-
Mesin membutuhkan beban lebih tinggi dari kondisi normal.
-
Terjadi getaran atau suara abnormal yang berasal dari proses pemotongan.
-
Hasil pekerjaan tidak memenuhi persyaratan inspeksi.
Prosedur penggantian mata pisau
-
Hentikan mesin dan lakukan isolasi energi.
-
Pastikan tidak ada tekanan tersimpan pada sistem penggerak.
-
Lepaskan mata pisau menggunakan prosedur dan perkakas yang sesuai.
-
Periksa dudukan serta mekanisme penguncian mata pisau.
-
Pasang cutting tool yang kompatibel dengan mesin dan material pipa.
-
Pastikan pemasangan, orientasi, dan kekencangan sesuai petunjuk pabrikan.
-
Lakukan pemeriksaan sebelum operasi dan uji fungsi sesuai prosedur yang disetujui.
Jangan memaksakan penggunaan mata pisau yang telah melewati batas keausan. Biaya penggantian cutting tool perlu dipertimbangkan bersama risiko kerusakan mesin, hasil potongan yang tidak sesuai, dan downtime.
5. Jaga Akurasi Alignment dan Kualitas Pemotongan
Alignment yang benar membantu menjaga konsistensi hasil potongan sekaligus mengurangi beban tidak merata pada mesin.
Sebelum pemotongan, teknisi harus memeriksa:
-
Kesesuaian ukuran mesin dengan diameter luar pipa.
-
Posisi dan kestabilan penjepit.
-
Keselarasan sumbu mesin dengan sumbu pipa.
-
Kondisi permukaan pipa pada titik pemasangan.
-
Kesesuaian parameter pemotongan dengan material dan ketebalan dinding.
-
Dukungan terhadap bagian pipa yang akan dipotong agar tidak bergeser atau jatuh.
Hasil pemotongan harus diverifikasi berdasarkan gambar kerja, toleransi dimensi, serta persyaratan proyek.
Apabila pekerjaan dilanjutkan dengan pengelasan, kebutuhan bevel dan pemeriksaan ujung pipa harus mengikuti spesifikasi sambungan, Welding Procedure Specification (WPS), serta persyaratan inspeksi yang berlaku.
6. Susun Jadwal Preventive Maintenance
Perawatan preventif membantu mendeteksi kerusakan sebelum berkembang menjadi kegagalan alat.
Contoh jadwal berikut dapat digunakan sebagai kerangka awal dan harus disesuaikan dengan manual pabrikan serta intensitas pemakaian.
| Frekuensi | Aktivitas |
|---|---|
| Sebelum penggunaan | Inspeksi visual, cutting tool, penjepit, dan sistem penggerak |
| Setelah penggunaan | Membersihkan serpihan logam dan memeriksa kerusakan |
| Berkala sesuai manual | Memeriksa pelumasan, gear, bearing, hose, dan filter |
| Sesuai interval pabrikan | Memeriksa kondisi fluida dan mengganti komponen yang aus |
| Setelah gangguan atau perbaikan | Melakukan inspeksi dan uji fungsi sebelum digunakan kembali |
Catatan maintenance idealnya mencakup nomor identifikasi mesin, jam operasi, tanggal inspeksi, kondisi komponen, tindakan perbaikan, serta nama personel yang melakukan pemeriksaan.
Pendekatan ini membantu procurement dan project manager merencanakan kebutuhan suku cadang serta mengurangi risiko gangguan jadwal proyek.
7. Terapkan Standar K3 dan Referensi Teknis yang Relevan
Maintenance mesin cold cutting harus mengintegrasikan persyaratan teknis dengan prosedur keselamatan kerja.
Beberapa acuan yang relevan meliputi:
-
ASME B31.3: Persyaratan perpipaan proses yang relevan dengan integritas sistem dan pekerjaan modifikasi.
-
API 570: Inspeksi, penilaian, perbaikan, dan perubahan sistem perpipaan dalam cakupan penerapannya.
-
API 574: Praktik inspeksi komponen sistem perpipaan yang relevan.
-
Sistem Manajemen K3: Identifikasi bahaya, penilaian risiko, dan pengendalian pekerjaan.
-
LOTO dan Permit to Work: Pengendalian sumber energi serta otorisasi pekerjaan sesuai prosedur fasilitas.
Standar tersebut tidak menggantikan manual mesin. Pemilihan metode maintenance harus mengikuti spesifikasi produsen, persyaratan pemilik fasilitas, dan regulasi yang berlaku di lokasi proyek.
Sebelum pekerjaan dilakukan, tim harus memastikan mesin telah diisolasi, personel memahami JSA, alat pelindung diri sesuai risiko, dan seluruh pengujian pascaperawatan telah diselesaikan.
Perspektif Industri: Maintenance Profesional Bersama PT Kurnia Global Energi
Dalam proyek oil & gas, refinery, dan heavy industry, kondisi mesin cold cutting berpengaruh langsung terhadap keselamatan personel, ketepatan hasil kerja, serta keandalan jadwal proyek.
PT Kurnia Global Energi (KGE) mendukung kebutuhan pekerjaan Pipe Cold Cutting & Bevelling melalui tenaga teknis berpengalaman dan peralatan industri yang dipersiapkan sesuai kebutuhan pekerjaan. Untuk mengetahui cakupan layanan dan kebutuhan teknis proyek, kunjungi halaman layanan Pipe Cold Cutting & Bevelling PT KGE.
Keunggulan yang menjadi perhatian dalam pelaksanaan pekerjaan meliputi:
-
Teknisi dengan kompetensi dan sertifikasi yang relevan, termasuk BNSP atau kompetensi migas sesuai lingkup pekerjaan.
-
Penerapan prosedur K3, identifikasi bahaya, dan pengendalian risiko.
-
Pemeriksaan serta pemeliharaan peralatan berdasarkan kebutuhan teknis.
-
Peralatan ukur yang dikalibrasi sesuai kebutuhan dan ketertelusuran pengukuran.
-
Koordinasi teknis untuk mendukung pekerjaan maintenance, shutdown, dan turnaround.
Delapan layanan PT Kurnia Global Energi
-
Jasa Bolting: Pengencangan baut dengan kontrol torsi atau tension.
-
Flange Management: Pengelolaan sambungan flange untuk mendukung integritas sambungan.
-
On-site Machining: Pengerjaan machining langsung di lokasi proyek.
-
Pipe Cold Cutting & Bevelling: Pemotongan dan pembentukan bevel pada pipa.
-
Flange Facing: Perbaikan permukaan flange untuk mendukung penyegelan.
-
Hydrotesting: Pengujian tekanan menggunakan media cair sesuai prosedur.
-
Online Leak Sealing: Penanganan kebocoran aktif pada kondisi yang memenuhi persyaratan keselamatan dan kelayakan teknis.
-
Rental Alat: Penyediaan peralatan bolting dan pendukung pekerjaan industri sesuai kebutuhan proyek.
Cakupan Wilayah Operasional
Untuk mendukung kebutuhan proyek di berbagai kawasan industri Indonesia, KGE dapat menjadi mitra diskusi teknis mengenai kebutuhan peralatan dan pekerjaan lapangan. Ketersediaan personel, alat, dan jadwal mobilisasi perlu dikonfirmasi untuk setiap proyek.
| Wilayah | Kota Target |
|---|---|
| DKI Jakarta | Jakarta |
| Kalimantan Timur | Balikpapan, Bontang |
| Jambi | Jambi |
| Jawa Barat | Cirebon, Bekasi, Depok, Bogor |
| Jawa Timur | Cepu, Bojonegoro, Surabaya |
| Sumatera Selatan | Palembang |
| Kepulauan Natuna | Natuna |
| Papua Barat | Kota Tangguh Papua Barat |
| Riau | Dumai, Pekanbaru |
| Papua Barat Daya | Sorong |
| Sulawesi Tengah | Luwuk, Donggi-Senoro |
| Aceh | Aceh |
| Jawa Tengah | Pekalongan, Cilacap |
| Sulawesi Selatan | Makassar |
| Banten | Tangerang |
FAQ Seputar Perawatan Mesin Cold Cutting Pipe
1. Seberapa sering mesin cold cutting pipe harus menjalani maintenance?
Inspeksi dasar dilakukan sebelum dan sesudah penggunaan. Perawatan berkala mengikuti manual pabrikan, jam operasi, kondisi lingkungan, dan hasil pemeriksaan komponen.
2. Apakah oli hidrolik cold cutting harus diganti secara berkala?
Ya, jika diwajibkan oleh interval pabrikan atau hasil pemeriksaan menunjukkan fluida sudah tidak memenuhi persyaratan. Jenis oli dan interval penggantian harus sesuai spesifikasi sistem hidrolik.
3. Apa tanda mata pisau bevel harus diganti?
Tanda utamanya adalah retak, chipping, keausan berlebihan, peningkatan beban pemotongan, getaran abnormal, atau hasil bevel yang tidak memenuhi toleransi proyek.
4. Apakah mesin cold cutting wajib diperiksa sebelum pekerjaan di area migas?
Ya. Pemeriksaan kondisi mesin, isolasi energi, JSA, izin kerja, dan pengendalian bahaya harus dilakukan sesuai prosedur fasilitas. Metode cold cutting tidak menghilangkan seluruh risiko mekanis maupun potensi atmosfer berbahaya.
5. Apakah kalibrasi diperlukan untuk mesin cold cutting pipe?
Tidak semua komponen mesin memerlukan kalibrasi. Kalibrasi diterapkan pada alat ukur yang memerlukannya, sedangkan kondisi mekanis, alignment, dan fungsi mesin diverifikasi melalui inspeksi atau pengujian sesuai manual dan persyaratan proyek.
Kesimpulan dan Konsultasi Teknis
Memahami cara merawat mesin cold cutting pipe membantu perusahaan menjaga presisi pemotongan, memperpanjang umur peralatan, dan mengurangi risiko downtime. Fokus utama perawatan meliputi inspeksi split frame, pengendalian kondisi oli hidrolik, penggantian mata pisau bevel sesuai keausan, pemeriksaan alignment, serta penerapan preventive maintenance dan prosedur K3.
Jika Anda membutuhkan dukungan teknis untuk pekerjaan cold cutting, bevelling, atau kebutuhan maintenance perpipaan di sektor oil & gas dan heavy industry, hubungi PT Kurnia Global Energi untuk diskusi teknis dan konsultasi proyek awal tanpa biaya.
PT Kurnia Global Energi (KGE)
WhatsApp: 6281384777274 Hubungi Kami
Diskusikan spesifikasi pipa, kondisi lapangan, kebutuhan alat, dan jadwal proyek bersama tim KGE untuk membantu menentukan solusi yang sesuai.